
Heavy Duty hydraulisk klippmaskin: Kapacitet, typer och köpguide
Utrustningsval · Platttillverkning
Kraftiga hydrauliska klippmaskiner: Byggd för tjock plåt
Tonnage siffror säger dig mindre än ramstyvhet, rake geometri och kontroll av bladgap. Här är vad som faktiskt skiljer en lätt sax från en maskin som du kan köra i årtionden.
En verkstad som tar på sig ett kontrakt för 16 mm mjukt stålplåt lär sig detta snabbt. Svängbalksaxen som hanterade 6 mm plåt börjar skratta, den skurna kanten rullar över och bladet böjer sig precis tillräckligt för att göra varje platta lätt trapetsformad. Maskinen är inte trasig; det gör ett jobb som dess arkitektur aldrig var designad för. En kraftig hydraulisk klippmaskin är byggd för exakt den här typen av arbete — plåttjocklekar från ungefär 10 mm upp till 25 mm och mer — och köpbeslutet bör börja med materialet du skär dagligen, inte med prislistan.
Vad gör en klippmaskin till "heavy duty"
Frasen fästs snabbt på lätta maskiner, så det hjälper att titta på tekniken snarare än klistermärket. Fyra element skiljer en äkta plåtsax från en övermodig plåtmaskin.
Ramstruktur. Att skära tjock platta trycker in stora sidokrafter i det nedre bladet, sängen och sidoramarna. Kraftiga saxar använder förspända, helsvetsade stålramar bearbetade i en uppsättning, så bladstödet förblir parallellt under många år av drift. Ramvikten är inte ett fåfänganummer; det är skillnaden mellan en konstant skärlinje och en ram som böjs till en ytlig båge.
Bladrörelse och kratta. Det övre bladet är lutande så att endast ett kort segment griper in åt gången. Lättare maskiner håller spånvinkeln fast; tunga modeller låter dig justera den. En högre räfsa minskar skärkraften på tjock plåt, medan en lägre räfflade håller tunna plåtkanter raka - en av de minst diskuterade och mest användbara kontrollerna på en modern sax.
Hydrauliska stopp. Plattan över 10 mm är tillräckligt styv för att lyftas under slaget, och när den lyfts vandrar snittet. Flera hydrauliska spänncylindrar pressar arbetet mot bordet genom hela cykeln, och deras spännkraft är lika avgörande som huvudcylinderns tonnage.
Styrning av bladgap. Spalten mellan de övre och undre bladen bestämmer gradstorleken och eggens rakhet. Kraftiga maskiner erbjuder ett exakt, justerbart mellanrum istället för att förlita sig på shims och gissningar - vanligtvis 5 till 10 procent av materialtjockleken. Den hydrauliska kretsen som driver allt förtjänar också noggrann uppmärksamhet; hur trycket byggs upp, synkroniserar cylindrarna och återhämtar sig mellan slagen definierar hur maskinen känns på ett hektiskt skift. Den tekniska egenskaper hos hydraulsystemet i en CNC-klippmaskin förklara detta mer i detalj.
En kraftig sax får sitt namn under andra halvan av skiftet, när ramen har värmts upp, oljan har nått driftstemperatur och bladet fortfarande möter plåten i samma vinkel som det gjorde vid morgonens första klipp.
Giljotin eller svängbalk: två arkitekturer för olika arbeten
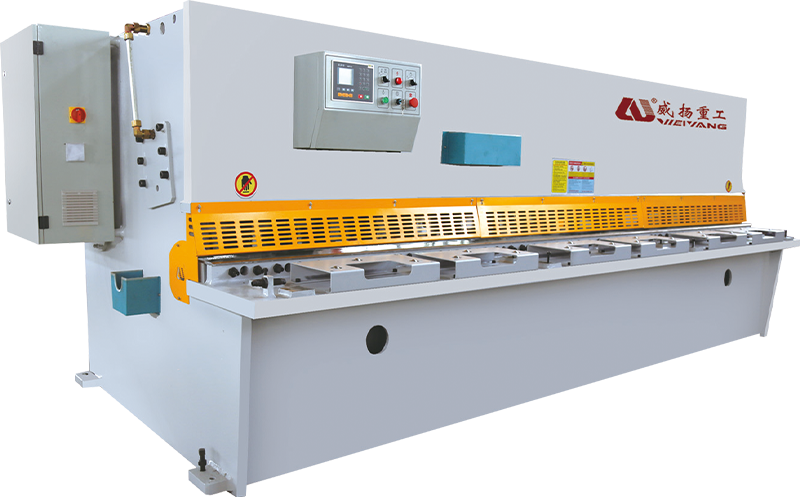
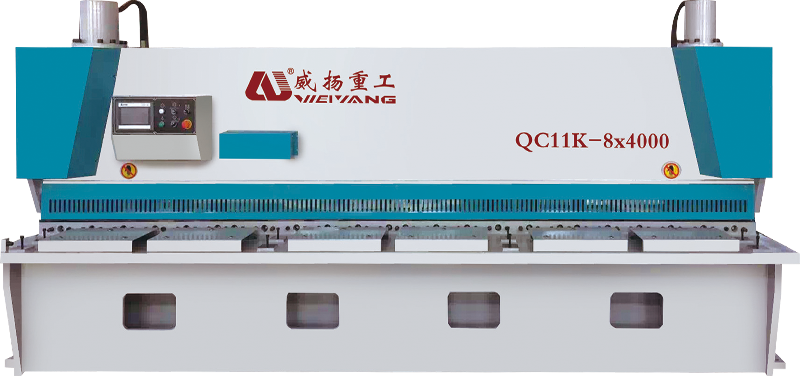
De flesta tunga hydrauliska saxar faller i ett av två läger. En hydraulisk giljotin - ofta kallad en grindsax - driver ner bladet i en rak vertikal bana. En svängbalksax monterar det övre bladet på svängbara armar, så det följer en lätt båge under slaget. Ingendera typen är allmänt sett bättre; beslutet beror på tjockleksintervallet som dominerar din butik.
Eftersom giljotinbladet förblir vinkelrätt mot bordet, ger det renare, mer förutsägbara snitt på tjockt material, och geometrin håller vid upprepade kraftiga slag. Det här är den arkitektur som specificeras för 13 till 25 mm plåt, konstruktionsstål och alla operationer där kantkvaliteten är viktigare än cykelhastigheten. Maskinen är tyngre, fysiskt större och dyrare att installera – men den vikten fungerar för dig vid varje skärning.
Svängbalksaxar har däremot färre rörliga delar och ett mycket mindre fotavtryck. De cyklar snabbare på tunn och medium plåt, vilket gör dem till en naturlig passform för produktionsbutiker som skär upp till cirka 10 eller 12 mm. Bladbanan är en båge snarare än en sann vertikal linje, så kantgeometrin på mycket tjock platta är något mindre förlåtande. Om ditt tjockleksområde sällan överstiger 12 mm kan en välbyggd kraftig svängbalksax vara allt du behöver.
| Omtanke | Giljotin (grindsax) | Svängbalksax |
|---|---|---|
| Bladbana | Rak vertikal rörelse | Svängbåge |
| Typiskt kraftigt intervall | 13–25 mm och uppåt | 4–13 mm |
| Kantkvalitet på tjock plåt | Utmärkt, stabil | Bra upp till ca 10–12 mm |
| Ram och fotavtryck | Tyngre, större | Kompakt, lättare |
| Passar bäst till | Konstruktionsstål, plåttillverkning | Plåt, lätt- och medeltillverkning |
| Hydraulisk komplexitet | Fler cylindrar, djupare bädd | Enklare krets |
Specifikationerna som avgör om maskinen ska hålla
En maskin som annonseras som "20 mm × 2500 mm" kan fortfarande misslyckas i kontinuerligt arbete, eftersom namnskylten beskriver ett idealiskt snitt, inte marginalen bakom den. När du jämför kraftiga hydrauliska saxar, kontrollera följande siffror och mekanismer.
- Skärtjocklek och längd. Matcha betyget till ditt vanligaste material, inte en och annan tjock tallrik. En 16×2500-maskin tjänar en butik som lever på 10–16 mm plåt mycket bättre än en överdimensionerad 25×3000 som mestadels går på 10 mm.
- Rake vinkelområde. Variabel räfsa, vanligtvis runt 0,5° till 2,5°, låter dig sänka räfsan för tunna plåtar och höja den för tung plåt - detta breddar maskinens användbara räckvidd avsevärt.
- Justering av bladgap. Oberoende, mikrojusterbara inställningar med tydliga avläsningar innebär snabbare växlingar och konsekvent gradkontroll från batch till batch.
- Slag per minut. Kraftiga maskiner kör vanligtvis 8 till 20 slag per minut. Faktisk genomströmning beror mer på skärlängd och plåttjocklek än på rubriknumret.
- Motorkraft och hydraultryck. Verifiera motorns klassificering och systemets arbetstryck och bekräfta att oljekylaren är dimensionerad för kontinuerlig drift snarare än tillfällig drift.
- Ryggmåttsräckvidd. En programmerbar bakmätare med repeteringsnoggrannhet runt ±0,5 mm förvandlar en manuell sax till en produktionskapstation.
- Bladmaterial och kanter. Kvalitetsblad med fyra användbara skäreggar minskar verktygskostnaderna och ger förutsägbar livslängd.
Titta på gapet mellan angiven och kontinuerlig kapacitet. En sax dimensionerad för 25 mm mjukt stål kommer inte att hålla snäva toleranser på 20 mm-plåt om den kör ett åtta timmars skift utan paus. Fråga efter ramvikten, oljekylningskapaciteten och den rekommenderade driftcykeln innan du skriver under.
Ett realistiskt acceptanstest: skär 20 mm mjukt stål över hela bäddens längd, mät kantens rakhet och gradhöjd, upprepa minst femtio gånger och titta på hydrauloljetemperaturen genom körningen. Stabil geometri under andra halvan av testet bevisar mer än någon broschyrkurva.
Där tunga hydrauliska saxar tjänar sitt stöd
När maskinen väl kan hantera materialet är den verkliga frågan vad den gör för hela produktionslinjen. Inom maskintillverkning skär kraftiga saxar ramplattor, basplattor och konstruktionskomponenter i satsvisa kvantiteter - ett mönster som visar sig upprepade gånger i fallstudie inom maskinindustrin . Stålservicecenter använder samma maskin för att bearbeta plåt till säljbara ämnen, medan metallurgiska anläggningar placerar saxar direkt i plåtberedningslinjer.
Flygplanstillverkare skär konstruktionsämnen från aluminium och höghållfasta legeringar, där konsekvent kantkvalitet minskar bearbetningstiden nedströms. Även möbler i rostfritt stål, elskåp och arkitektoniskt metallarbete är beroende av en riktig fyrkantig kant innan vikning och svetsning. I var och en av dessa inställningar är den kraftiga saxen vanligtvis det snabbaste sättet att förvandla en plåt till ett exakt ämne - förutsatt att bladet, nedtryckningarna och spånvinkeln var inställda för det specifika materialet.
Köra en kraftig klippbrunn: gap, kratta och underhåll
Att köpa rätt maskin är bara det första steget; dagliga inställningar avgör hur bra delarna ser ut. För mjukt stål bör bladgapet börja med cirka 5 till 10 procent av plåttjockleken – ungefär 0,8 mm på 10 mm-plåtar — och sedan finjusteras enligt gradriktningen och eggens tillstånd. Håll spånvinkeln så låg som möjligt medan du fortfarande skär rent: hög spån sänker skärkraften, men det förvränger också tunna plåtkanter mer.
Tumregel för bladgap. Börja tätt och öppna springan något tills graden är jämn längs snittet. En konsekvent grader längs hela längden är en bättre daglig indikator än en mikrometeravläsning på en kall maskin.
Hydrauloljans kvalitet förtjänar konstant uppmärksamhet. En kraftig klippning pressar sin krets till temperatur under ett långt skift; överhettad olja tappar viskositeten, skärsåren blir ojämna och tätningarna åldras snabbare. Kontrollera oljenivå, filtrering och driftstemperatur enligt ett fast schema, inte när ett problem uppstår.
Säkerhet är en del av produktionsplanen. Dessa maskiner lagrar mycket energi i den hydrauliska ackumulatorn. Främre och bakre skydd, tvåhandsmanövrering och förreglade reglage bör vara standard, och kniv- eller ramunderhåll måste alltid starta med hydrauliken låst och bladet stödd.
Att välja en kraftig hydraulisk klippmaskin handlar om att matcha arkitekturen med plåttjockleken du faktiskt bearbetar. Ramstyvhet, variabel lutning, hydraulisk nedhållningskraft och kontroll av bladgap betyder mycket mer än en medryckande namnskylt. Börja med ditt tjockaste vanliga material, kör ett acceptanstest på det och var noga med hur maskinen beter sig efter en timmes kontinuerlig kapning. Gör det, och saxen kommer tyst att bli en av de mest pålitliga maskinerna på golvet.
Relaterad produkt
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province, Kina.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alla rättigheter reserverade.
