
Automatiska hydrauliska klippmaskiner: typer, specifikationer och urvalsguide
Det skiftet är viktigast där klippning sitter längst fram i en produktionslinje - i maskintillverkning, metallurgiskt arbete, flygplåtsbutiker och lättindustriformningsavdelningar. Den praktiska frågan för de flesta köpare är inte om automatisering hjälper; det är vilken maskinlayout, specifikationsuppsättning och kontrollpaket som passar det material de faktiskt skär.
Hur en automatisk hydraulisk sax faktiskt fungerar
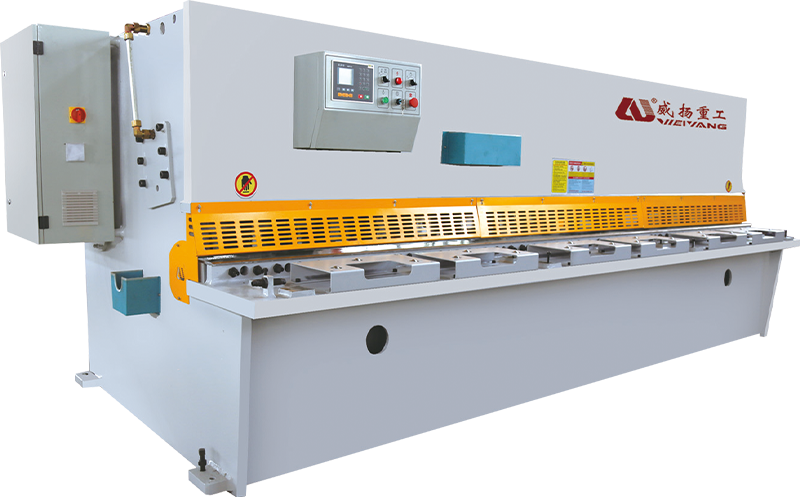
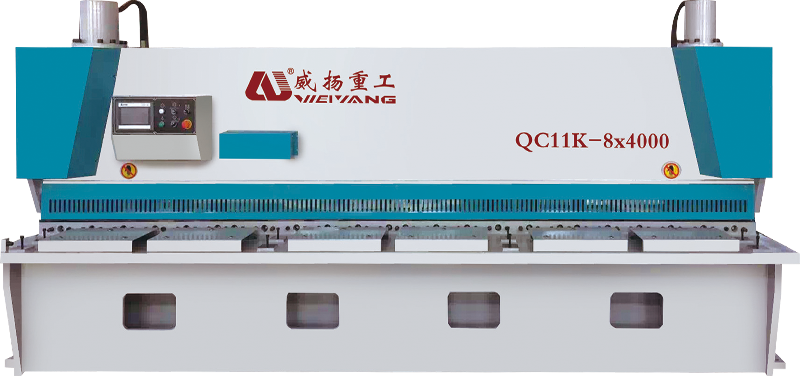
Arbetsprincipen är okomplicerad. Hydraulcylindrar driver den övre balken nedåt, och bladet som är monterat på den balken korsar ett fast nedre blad, vilket ger en ren separation längs skärlinjen. Skärkraften kommer från oljetrycket snarare än svänghjulets momentum, vilket är anledningen till att en hydraulisk sax förblir kontrollerbar även nära botten av slaget.
Den automatiska delen handlar om kontroll. En CNC-styrenhet placerar bakmätaren, stryker strålen och justerar bladspel och spånvinkel från ett lagrat program. På en manuell klippning är var och en av dessa en separat inställningsuppgift. På en automatisk maskin väljer operatören ett program och maskinen förbereder sig själv. Hydraulsystemet förtjänar lika mycket uppmärksamhet som bladet, eftersom det tekniskt beteende hos hydraulsystemet i en CNC-klippmaskin påverkar direkt cykelhastighet, skärkvalitet och långsiktig tillförlitlighet.
Giljotin eller Swing Beam: Välj layout först
Automatiska hydrauliska saxar är uppbyggda kring två huvudsakliga mekaniska layouter, och de är inte utbytbara. Varje layout passar olika produktionsprofiler.
- Giljotin (grind) sax flytta det övre bladet rakt ned, parallellt med det nedre bladet. Den styva ramen motstår avböjning, bladets väg förblir vinkelrät och maskinen håller bättre eggnoggrannhet på tung plåt. Välj denna layout när ditt typiska material är över 10 mm eller när fyrkantiga, raka kanter är ett hårt krav.
- Svängbalksax rotera det övre bladet runt en svängtapp, vilket sänker den erforderliga skärkraften och förenklar ramen. De är lättare och mer kompakta, och de fungerar mycket bra från 0,5 mm upp till ungefär 8–10 mm mjukt stål – det vanligaste klippområdet i allmän tillverkning.
En användbar tumregel: om det mesta av ditt arbete är under 8 mm, erbjuder en svängbalksmaskin vanligtvis den bästa balansen mellan pris, hastighet och verkstadsfotavtryck. Om du regelbundet kapar 10 mm och uppåt, motiverar den styvare portdesignen dess högre kapitalkostnad.
Sex specifikationer som avgör maskinens prestanda
En broschyr listar många nummer. Sex av dem talar om för dig om saxen passar det arbete du faktiskt skär.
| Specifikation | Typiskt utbud | Produktionspåverkan |
|---|---|---|
| Maximal skärtjocklek | 4–25 mm (smält stål) | Bestämmer ramstorlek, pumpeffekt och bladgapintervall |
| Klipplängd | 2 500–6 000 mm | Definierar det största arket du kan bearbeta i en omgång |
| Ryggmåttets slaglängd och noggrannhet | 500–800 mm; ±0,05–0,1 mm | Styr dimensionens repeterbarhet över batcher |
| Kraftvinkel | 0,5°–2,5° | Lägre rake minskar delens distorsion; högre rake skär tjockare plåt |
| Justering av bladspel | CNC-automatisk (ca 5–10 % av plåttjockleken) | Förbättrar eggkvaliteten och förlänger bladets livslängd |
| Skärhastighet | 6–18 slag per minut | Ställer in takten för batchskärningslinjer |
Relationerna betyder mer än siffrorna. Skärtjockleken driver ram- och hydraulkostnaden. Kraftvinkel och bladspel är de två inställningarna som gör ett genomsnittligt snitt till ett rent. Back-gauge noggrannhet avgör om färdiga delar glider isär över en lång sats. En maskin som gör bra poäng på dessa tre par – styrka, geometri, positionering – är den som fortfarande kommer att finnas på golvet om femton år.
Vad erfarna köpare kontrollerar innan de undertecknar
En maskin kan se övertygande ut i ett utställningslokal och ändå göra dig besviken efter sex veckors tvåskiftsdrift. Erfarna köpare tittar förbi färgen och kontrollerar fyra områden.
- Ramstyvhet. Ramen böjer sig när bladet applicerar kraft över skärlängden. En svetsad ram med tjocka sidoplåtar och ordentlig spänningsavlastning håller nedböjningen tillräckligt låg för att bladet förblir parallellt med bädden. En lätt ram visar sig som dålig parallellitet och för tidigt bladslitage.
- Hydrauliska komponenter och kylning. Pumpen, ventilerna och cylindertätningarna definierar maskinens muskel. För kontinuerlig drift är hydrauloljekylning inte valfritt; het olja förändrar skärbeteendet och påskyndar slitaget på tätningarna.
- CNC-styrenhet och programmering. Styrningen ska lagra materialprogram och göra dem lätta att ta fram. Ett praktiskt test: kan operatören sätta upp en ny batch utan att öppna en manual?
- Bladmaterial och bladgapmekanism. Bladstålkvaliteten visar sig i slipintervaller. En CNC-justering av bladgap håller spelet vid rätt procentandel av plåttjockleken, vilket är den mest direkta inverkan på gradbildning och eggkvalitet.
Positionering, justering och bekräftelse används för att ta minuter mellan skärningarna. På en automatisk hydraulisk sax tar de sekunder — och det är därifrån produktivitetsvinsten faktiskt kommer.
Säkerhet och support kompletterar listan. CE-kompatibel skydd, ljusridåer, ett nödstoppssystem och idrifttagning av utbildade tekniker är inte tillbehör. En klippmaskin genererar tillräckligt med kraft för att skära igenom tjockt stål på under en sekund; den förtjänar samma respekt på installationsdagen som på produktionsgolvet.
Där automatisk klippning betalar sig snabbast
Återbetalningen är snabbast i butiker som skär samma materialfamiljer i upprepade omgångar. In maskintillverkning t.ex. matar en sax ämnen till bocknings-, svets- och efterbehandlingsstationer; när ett blanksteg är fel, betalar varje nedströmsstation för felet. Automatisk positionering tar bort den vanligaste källan till det felet - manuell inställning mellan batcher.
Samma logik gäller i metallurgiska anläggningar och flygplåtsavdelningar, där kantkvalitet och dimensionell överensstämmelse är uttryckliga krav. Inom lätt industri – hyllor, paneler, kapslingar – visas fördelen som produktion per skift.
Om automatisk positionering sparar 15 till 20 sekunder per skärning, återvinner en linje som skär 200 ämnen per dag mer än en timmes operatörstid. Vid tvåskift är det extra kapacitet varje dag.
Materialbesparingar dyker också upp. Ett bladgap korrekt inställt för materialtjockleken ger en gradfri egg, vilket innebär färre slippass, färre skrotade delar och ett blad som håller sig vass längre. Dessa besparingar är mindre än arbetsbesparingar, men de ackumuleras vid varje skär som maskinen gör.
Att hålla en automatisk skjuvning exakt under lång tid
En automatisk hydraulisk sax är inte en underhållsfri maskin; det är en maskin vars underhåll är lättare att schemalägga. Tre vanor skyddar investeringen.
- Kontrollera bladgapet när du ändrar materialtjocklek. Det korrekta spelet är ungefär 5 till 10 procent av plåttjockleken; för stor spalt ger en rullad kant och kraftiga grader.
- Håll hydrauloljan på rätt nivå, temperatur och renhet. Förorenad olja är den vanligaste orsaken till trög balkrörelse och inkonsekvent skärkraft.
- Kalibrera bakmätaren med jämna mellanrum. Även en liten drift förvandlar en ±0,1 mm-specifikation till en omarbetningsgenerator.
Bladet rivs i stället för att skära, eggen rullar och ljudnivån stiger. Om det inte korrigeras, utvecklar bladet mikrospån och spaltmekanismen slits ojämnt.
Och en regel ändras aldrig: håll händerna borta från skärzonen. Föraren är inte en del av maskinens cykel – det är hela poängen med automatisering.
Även en liten hydraulisk sax producerar dussintals ton skärkraft. Ljusridåer, tvåhandskontroller och mekaniska skydd installeras av en anledning: de är det enda som är snabbare än strålen.
Ta det beslut som passar ditt golv
En automatisk hydraulisk klippmaskin förtjänar sin plats när genomströmning, repeterbarhet och förarens oberoende betyder mer än minsta möjliga inköpspris. Börja med layouten — svängbalk för medium plåt, grindsax för tyngre plåt. Verifiera de sex specifikationerna mot det materialområde du faktiskt bearbetar. Kontrollera ramen, hydrauliken, styrenheten och bladmekanismen med samma försiktighet som du skulle ge en kantpress eller en laserskärare. Och behandla säkerheten som en del av maskindesignen, inte ett kostnadstillägg.
Om din butik skär mer än några dussin ämnen per dag och upprepar samma delfamiljer, är automatisering ingen lyx. Välj den maskin som håller sin tolerans över en hel batch — skillnaden i maskinkostnad betalas ofta tillbaka i bladlivslängd och skrotade delar inom det första året.
Relaterad produkt
-
 +86-13813747229
-
 [email protected]
-
 No. 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province, Kina.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alla rättigheter reserverade.
